


Производство отбеливающих полосок для зубов: материалы, покрытие, упаковка и контроль качества.
Отбеливающая полоска — это не просто «пленка плюс гель». Ее эффективность зависит от химического состава, точности загрузки геля, равномерности покрытия, адгезии к зубам, барьерных свойств упаковки и стабильности от партии к партии — все эти факторы должны контролироваться одновременно на всех этапах: от химического процесса и процесса точного нанесения покрытия до механической обработки и упаковки. В этом руководстве подробно описан производственный процесс на каждом этапе, от сырья до выпуска готовой продукции, а также то, что покупатель должен проверять на каждом этапе при аудите производителя.
- Что представляет собой производство отбеливающих полосок для зубов?
- Определите конечный продукт до начала производства.
- Сырье и полосовые подложки
- Формула и способ приготовления отбеливающего геля
- Гель-покрытие и контроль загрузки
- Кондиционирование, сушка, ламинирование и обработка полотна.
- Вырубка и контроль формы полос
- Индивидуальная запайка пакетов
- Вторичная упаковка и картонирование
- Контроль качества на всех этапах производства
- Испытания на стабильность и срок годности
- Микробиологический контроль
- Ведение учета партий и отслеживаемость
- Выпуск готовой продукции и хранение образцов.
- Управление изменениями и несоответствием продукции
- Как покупатели проводят аудит производителя отбеливающих полосок
- Производство отбеливающих полосок для зубов в компании Double White
- Часто задаваемые вопросы
Что представляет собой производство отбеливающих полосок для зубов?
Производство отбеливающих полосок для зубов включает в себя разработку отбеливающего геля, его нанесение на гибкую полимерную пленку с контролируемой плотностью и равномерностью, преобразование этой пленки в отдельные полоски для верхних и нижних зубов, герметизацию каждой пары полосок в барьерную упаковку и сборку готовых изделий в розничные коробки — все это под контролем качества, подтверждающим соответствие готового продукта согласованным спецификациям, партия за партией. Процесс сочетает в себе химическую рецептуру, высокоточное нанесение покрытий, механическую вырубку и науку об упаковке, и на каждом этапе вводятся переменные, влияющие на эффективность и срок годности готового продукта.
Определите конечный продукт до начала производства.
Невозможно должным образом контролировать производство, если покупатель и производитель не согласовали измеримые технические характеристики готовой продукции до заказа сырья.Утвержденная спецификация продукциинеобходимо определить, как минимум:
- Тип и концентрация активного ингредиента
- Формула pH
- Вязкость геля
- Нагрузка геля на полоску
- Верхние и нижние размеры полосы
- Материал и толщина пленки
- полосатая форма
- Цель адгезии
- Время ношения
- Вкус
- Индивидуальная структура пакета
- Количество процедур в розничной упаковке
- Целевой срок годности
- Условия хранения
- Целевой рынок
- Заявления о готовой продукции
После того как покупатель утвердит первоначальный образец в соответствии с данной спецификацией, этот образец должен стать основным.Одобренный золотой образец— эталонный стандарт внешнего вида, вкуса, адгезии, размеров и упаковки, по которому оценивается каждая последующая производственная партия, а не только образец, использованный для получения заказа.

Сырье и полосовые подложки
Сырье для отбеливающих полосок подразделяется на функциональные категории, а не просто представляет собой короткий список ингредиентов.
Активное отбеливание: перекись водорода, перекись карбамида, ПАП, хлорит натрия или другие проверенные системы для очистки поверхностей или неокислительные системы. Для каждого активного компонента требуется отдельная проверка концентрации, pH, стабильности, совместимости с пленкой и упаковочными материалами, а также пригодности для целевого рынка — различные активные компоненты не взаимозаменяемы в процентном отношении.
Гелевая матрицаСостав может включать пленкообразующие полимеры, загустители, увлажнители, адгезионные агенты, стабилизаторы, регуляторы pH, ароматизаторы, а также десенсибилизирующие или минеральные добавки. Это категории материалов, входящих в состав формулы.можетЭто не фиксированный список ингредиентов, который содержится в каждой отбеливающей полоске — конкретные компоненты зависят от способа применения активного вещества и целевого эффекта.
Полосатая подложкаДля конкретной используемой пленки необходимо проверить следующие параметры: тип полимера, толщина пленки, гибкость, прочность на разрыв, удлинение, обработка поверхности, химическая совместимость, запах, прозрачность, а также документацию, касающуюся контакта с полостью рта.
Разделительная подложка(для форматов полосок, использующих один из следующих параметров): усилие отрыва, силиконовое покрытие, полнота отслаивания, перенос остатков и изменение характеристик отслаивания после хранения.
| Категория материала | Основные характеристики | Основной риск, если не контролировать ситуацию. |
|---|---|---|
| Активный ингредиент | Содержание, чистота, влажность | Отклонение концентрации, деградация |
| Полимерно-гелевая матрица | Вязкость, молекулярная масса/марка | Изменчивость покрытия и адгезии |
| Пленочная подложка | Толщина, прочность на растяжение, состояние поверхности. | Деформация, разрушение, неравномерное сцепление |
| Вкус | Состав, стабильность | Изменение вкуса, несовместимость формулы |
| Материал для фольгированного пакета | Барьерные свойства, термосварной слой | Активный распад, нарушение герметичности |
| Картон | Размеры, тип картона, печать | Вопросы сборки и размещения на полках |
Формула и способ приготовления отбеливающего геля
ВзвешиваниеСырье взвешивается в соответствии с утвержденной основной рецептурой, проводится двойная проверка критически важных ингредиентов, ведутся записи о номерах партий сырья, целевом весе и фактическом добавленном весе; необходимо подтвердить состояние калибровки весов.
Последовательность сложенияПорядок добавления ингредиентов влияет на гидратацию полимера, однородность геля, воздухововлечение, стабильность активного ингредиента и конечную вязкость. Конкретная последовательность, скорость и время перемешивания, а также температура должны быть подтверждены для выбранной формулы — это не требует раскрытия запатентованной формулы, но производитель должен иметь возможность подтвердить, что эти параметры проверены и контролируются, а не импровизированы от партии к партии.
Регулировка температурыТемпература обработки должна контролироваться в соответствии с конкретным активным ингредиентом и используемой полимерной системой — некоторые окислительные активные вещества или ароматизаторы чувствительны к теплу, поэтому «нагревательное смешивание» не является универсальным этапом, применимым одинаково ко всем рецептурам.
ДеаэрацияДля удаления захваченного воздуха могут использоваться вакуумная деаэрация, отстаивание, низкоскоростное перемешивание или другие проверенные методы. Недостаточная деаэрация может привести к образованию пустот в покрытии, неравномерности загрузки геля, косметическим дефектам и неравномерному распределению активного вещества внутри полоски.
Проведение внутрипроизводственного тестирования геляПеред нанесением покрытия следует оценить внешний вид, цвет, запах, pH, вязкость, однородность, концентрацию активного вещества и, при необходимости, соответствующие микробиологические показатели.
Гель-покрытие и контроль загрузки
Нанесение покрытия — один из важнейших этапов в производстве полос и заслуживает самого пристального внимания при проведении аудита завода.
Методы нанесения покрытийМетоды различаются в зависимости от оборудования и конструкции изделия — щелевое нанесение покрытия, валковое нанесение покрытия, ножевое нанесение покрытия, трансферное нанесение покрытия или целевое/шаблонное нанесение покрытия. Не следует считать какой-либо один метод универсальным стандартом, который должна использовать каждая фабрика; важно то, проверен ли и контролируется ли выбранный метод для конкретной формулы.
Ключевые параметры процесса для контроля: скорость движения полотна, скорость насоса, зазор между полосами покрытия, температура геля, вязкость геля, ширина покрытия, вес влажного покрытия, количество геля на полосу, однородность краев и температура/влажность окружающей среды.
Активную концентрацию и количество геля необходимо оценивать одновременно.В двух продуктах может быть указан одинаковый процент HP или PAP, но при этом общее количество активного вещества в каждой полоске может отличаться, если содержание геля различается — один только процент не описывает, сколько активного ингредиента фактически достигает зуба. Покупателям следует запросить целевое содержание геля, допустимый допуск по содержанию, частоту отбора проб, данные о весе в процессе производства и подтверждение содержания активного вещества в готовой полоске.
Равномерность покрытияНеобходимо проверить однородность полотна и направление движения машины, наличие пузырьков воздуха, непокрытых участков, скопление геля, растекание по краям, наличие посторонних примесей и образование складок на поверхности пленки.Больше геля — не значит автоматически лучше.— Избыток геля может увеличить миграцию, загрязнение содержимого мешка и контакт с мягкими тканями.
Кондиционирование, сушка, ламинирование и обработка полотна.
Процесс нанесения покрытия после его нанесения зависит от используемой технологии полос. Он может включать контролируемую сушку, уменьшение количества растворителя или влаги, охлаждение, кондиционирование, затвердевание геля или прямое ламинирование — некоторые гелевые полоски должны сохранять влажное, липкое состояние, в то время как для некоторых сухих, пленкообразующих или растворяющихся форматов требуется специальный этап сушки, кондиционирования или отверждения.Чрезмерный нагрев может изменить вязкость, адгезию или стабильность активных веществ, поэтому этот этап необходимо подтвердить для конкретной готовой формулы, а не предполагать, что это единый универсальный процесс "зоны нагрева".
Параметры, определяющие место применения сушки/кондиционирования: температура в зоне, поток воздуха, время выдержки, относительная влажность, остаточная влажность, липкость геля, концентрация активного вещества после кондиционирования, усадка пленки и натяжение полотна.
После нанесения покрытия и предварительной обработки полотно может быть ламинировано защитным слоем или разделительной прокладкой, охлаждено, перемотано, отверждено/подготовлено и передано на высечку. На этом этапе необходимо контролировать: натяжение полотна, выравнивание кромок, образование складок, телескопическое смещение, блокировку, перенос геля между слоями, идентификацию рулона и потери выхода годной продукции.Каждый полуфабрикат должен иметь уникальный идентификатор.привязка к партии геля, партии пленки, дате нанесения покрытия, линии нанесения покрытия, оператору, количеству и статусу контроля качества.
Вырубка и контроль формы полос
Вырубка преобразует покрытое полотно в отдельные верхние и нижние полосы заданных размеров.
Технические характеристики для управления: длина и ширина верхней и нижней полос, радиус скругления углов, надрезы, площадь гелевого покрытия, толщина пленки, точность резки, чистота кромки и ориентация пары.
Распространенные дефекты, на которые следует обратить вниманиеЗаусенцы, отклонения в размерах, путаница верхней и нижней полос, смятие кромки при резке, растяжение пленки, смещение гелевого слоя, проблемы с отслаиванием разделительной подложки и стружка от резки.
Управление технологическими процессами: состояние штампа, давление резания, точность совмещения полотна, интервал выборки, контроль размеров и записи о сроке службы инструмента. Режущие штампы/инструменты должны иметь идентификационные номера, отслеживать количество использований, вести учет технического обслуживания и иметь определенные критерии замены.
Индивидуальная запайка пакетов
Этот этап имеет решающее значение для срока годности, и его легко недооценить при проверке на заводе.
Упаковочный материалИндивидуальные пакеты, как правило, должны обладать более высокими барьерными свойствами по отношению к влаге, кислороду и свету, а также обеспечивать герметичность и химическую совместимость, соответствующие конкретному активному ингредиенту и данным о стабильности — структуру упаковки следует выбирать, исходя из требований к стабильности, а не только из внешнего вида.
Проверка заполнения/сборки: подтверждение наличия и правильной ориентации верхней и нижней полосок, правильного количества, отсутствия загрязнения гелем в области запайки, правильного расположения разделительной прокладки и отсутствия посторонних предметов внутри пакета.
Параметры термосварки для контроля: температура уплотнения, давление уплотнения, время выдержки, ширина уплотнения, условия охлаждения и чистота зажимных губок.
Проверка герметичности: визуальный осмотр герметичности, испытание на прочность на отслаивание, проверка на герметичность, испытание на разрыв/давление (при необходимости), капиллярная дефектоскопия или вакуумная дефектоскопия (при наличии подтверждения), а также осмотр герметичности после транспортировки.
Не следует называть эту упаковку «стерильной».Если процесс и готовый продукт не были фактически подтверждены как стерильные, то точное описание — это индивидуально запечатанная барьерная упаковка, произведенная в контролируемых гигиенических условиях, что является совершенно иным утверждением.
Вторичная упаковка и картонирование
Упаковка должна содержать следующую информацию: количество обработок в коробке, количество отдельных пакетиков, инструкции, цветовую шкалу (если прилагается), внутренние лотки/вкладыши, защиту от вскрытия, штрихкод, номер партии, информацию о дате и многоязычную маркировку, где это необходимо.
Процесс сборки следует контролировать, чтобы предотвратить недолив, перелив, использование вкладышей с неправильным языком, путаницу с неправильной формулой, неправильные номера партий, смешивание в устаревшей упаковке или несканируемые штрих-коды — с помощью таких методов, как проверка веса, проверка штрих-кодов, визуальный контроль, ручная сверка и очистка линии между производственными циклами.
Контроль качества на всех этапах производства
Комплексная программа контроля качества отслеживает выполнение конкретных проверок на каждом этапе производства:
| Этап | Ключевые проверки |
|---|---|
| прием сырья | Идентификационные данные, номер партии, сертификат подлинности, внешний вид, состояние. |
| Гелевая формула | pH, вязкость, внешний вид, содержание активных веществ |
| Покрытие | Ширина покрытия, загрузка, однородность, дефекты |
| Кондиционирование/сушка | Влажность, липкость, активная фиксация |
| Вырубка | Размеры, кромки, идентификация верхней/нижней части |
| Наполнение пакета | Количество, ориентация, чистота зоны уплотнения |
| Герметизация | Температура, давление, время, целостность уплотнения |
| Упаковка в коробки | Количество, язык, штрихкод, номер партии |
| Готовый продукт | Содержание активного вещества, pH, размеры, герметичность, внешний вид, микробиологические характеристики. |
Испытания на стабильность и срок годности
Испытания на стабильность должны основываться наОкончательная формула, окончательная пленка, окончательная разделительная подложка, окончательный фольгированный пакет, окончательные параметры запайки и окончательная конфигурация картонной коробки/хранения в совокупности.— Тестирование геля в большом контейнере само по себе не подтверждает срок годности готовой упакованной полоски.
Критерии оценки: концентрация активного ингредиента, pH, вязкость геля, цвет, запах и вкус, адгезия полосок, миграция геля, деформация пленки, эффективность разделительной подложки, целостность запечатывания пакета, потеря влаги или веса, микробиологическое качество и отбеливающие свойства (при наличии).
Протоколы обеспечения стабильности могут включать в себя стабильность в реальном времени, ускоренную стабильность, хранение при высоких температурах, хранение при низких температурах, температурные циклы, воздействие света (при необходимости), горизонтальное и вертикальное хранение, а также моделирование транспортировки.Не следует устанавливать единый универсальный протокол (например, 40°C/75% относительной влажности) для всех продуктов.— Соответствующие условия ускорения зависят от формулы и системы упаковки и должны соответствовать данным, полученным в режиме реального времени.
Стандарт ISO 28399 устанавливает требования и методы испытаний для средств для наружного отбеливания зубов, включая требования к упаковке, маркировке и инструкциям производителя, и может служить одним из ориентиров для обсуждения вопросов проверки готовой продукции с производителем.
Микробиологический контроль
Микробиологические исследования и стерильность — это не одно и то же, и их не следует путать. Стандартные отбеливающие полоски, как правило, не должны содержать заявлений о стерильности, если процесс производства и сам продукт не прошли соответствующую стерильную обработку и валидацию — утверждение о том, что готовый продукт соответствует утвержденным микробиологическим спецификациям, является иным (и более точным) утверждением, чем «стерильность».
Микробиологический контроль охватывает три уровня:
контроль сырья— Спецификация по микробиологическому составу материалов повышенного риска, сертификат анализа поставщика, входной контроль (при необходимости) и процедуры хранения/обработки после вскрытия упаковки.
Контроль производственной среды— гигиена персонала, очистка оборудования, качество воды, очистка воздуха и поверхностей, борьба с вредителями, время воздействия продукта на кожу и мониторинг окружающей среды, где это необходимо.
Тестирование готовой продукции— в зависимости от продукта и требований рынка: общее количество аэробных микроорганизмов, дрожжей и плесени, указанных нежелательных микроорганизмов и эффективность консервантов, где это применимо.
Соответствие микробиологическим требованиям означает, что готовый продукт отвечает утвержденным микробиологическим спецификациям, но это не означает, что продукт стерилен.
Ведение учета партий и отслеживаемость
Каждая готовая партия должна иметь отслеживаемую принадлежность к следующим позициям: партия активного ингредиента, партии полимеров/вспомогательных веществ, партия пленки, партия разделительной подложки, партия материала для пакетов, версия картонной упаковки и этикетки, смесительный сосуд, линия нанесения покрытия, дата нанесения покрытия, высекальное оборудование, линия запайки, операторы, результаты контроля качества в процессе производства, результаты испытаний готовой продукции и записи об отгрузке.
Каждый номер партии должен однозначно соответствовать: основной записи о партии, записям о сырье, датам производства, количеству произведенной продукции, количеству бракованной продукции, количеству отпущенной продукции, сохраненным образцам, а также клиентам/отгрузкам, получившим эту партию.
Выпуск готовой продукции и хранение образцов.
Выпуск партии должен быть произведен только один раз: при условии завершения оформления производственной документации, расследования всех отклонений, соответствия результатов промежуточных испытаний допустимым значениям, успешного прохождения испытаний готовой продукции, завершения сверки упаковки, проверки этикеток и кодов партий, а также официального разрешения отдела контроля качества на выпуск.
Покупатели должны иметь возможность запросить: сертификат анализа партии, отчет о проверке готовой продукции, упаковочный лист, информацию о стабильности и утвержденную версию спецификации, в соответствии с которой была произведена партия.
Сохраненные образцыВ соответствии с внутренней процедурой, их следует хранить, охватывая готовые пакеты, полные розничные коробки, ключевые промежуточные образцы или образцы геля, а также образцы упаковочных материалов — они используются для расследования жалоб, отслеживания стабильности, расследования отказов упаковки, подтверждения активного распада и сравнения партий.
Расследование жалобыНеобходимо охватывать такие вопросы, как жалобы на эффективность отбеливания, жалобы на чувствительность, неприлипание полосок, избыток остатков, протекание упаковки, неправильное количество пробирок, изменение вкуса, изменение цвета или несоответствие кодов партий, в соответствии с установленной процедурой: классификация жалоб, идентификация партии, исследование сохраненных образцов, анализ записей о партии, анализ первопричин, корректирующие/превентивные действия и решение о замене или возврате средств.
Управление изменениями и несоответствием продукции
Производитель не должен заменять поставщиков активного сырья, марки полимеров, ароматизаторы, пленку, разделительную пленку, структуру фольги, параметры герметизации, оборудование для нанесения покрытий, место производства или варианты упаковки без уведомления производителя. Каждое изменение должно оцениваться с точки зрения его влияния на стабильность, концентрацию активного вещества, адгезию, вкус, целостность герметизации, маркировку, нормативную документацию или существующие протоколы испытаний.
Утвержденный образец сам по себе не обеспечивает достаточной защиты без формальной процедуры контроля изменений, гарантирующей сохранность будущих производственных партий.— Тщательно отобранная исходная проба подтверждает работоспособность только одной партии, а не системы, которая должна её воспроизводить.
Как покупатели проводят аудит производителя отбеливающих полосок
| Область аудита | Что запросить |
|---|---|
| Спецификация готовой продукции | Утвержденная спецификация и эталонный образец. |
| Сырье | Документация по активным веществам и вспомогательным компонентам, сертификаты анализа. |
| Контроль рецептуры | Основная формула, проверка параметров смешивания |
| контроль покрытия | Данные о заданных параметрах загрузки/допусках и однородности. |
| Кондиционирование/сушка | Проверенные параметры для конкретной формулы |
| Вырубка | Допуски размеров, записи о техническом обслуживании инструмента. |
| Запечатывание пакета | Параметры уплотнения, прочность на отслаивание и данные испытаний на герметичность. |
| Упаковка в коробки | Процедуры очистки и проверки линий электропередачи |
| Стабильность | Данные в режиме реального времени и с ускорением обработки о готовой упакованной продукции. |
| Микробиологический | Технические характеристики и результаты испытаний готовой продукции |
| Прослеживаемость | Структура партионной записи и связь партий |
| Процесс выпуска | Критерии и документация по выпуску продукции в рамках контроля качества |
| Изменение управления | Процесс уведомления о любых изменениях в материалах или технологическом процессе. |
| Послепродажное обслуживание | Процесс расследования жалоб и принятия мер по их устранению |
Производство отбеливающих полосок для зубов в компании Double White
Компания Double White Medical Technology Development (Guangzhou) Co., Ltd. производит отбеливающие полоски для зубов на основе перекиси водорода, ПАП и хлорита натрия в гелевом, сухом и не оставляющем следов формате. Услуги включают разработку рецептур и подтверждение образцов, подтверждение спецификаций по загрузке пленки/геля/форме полоски, нанесение покрытия, вырубку, индивидуальную запайку пакетов и упаковку в картонные коробки, производство фольгированных пакетов и коробок под собственной торговой маркой, контроль качества и документацию партий, а также поддержку на каналах продаж, оптовой торговли, дистрибуции и электронной коммерции.Минимальный объем заказа (MOQ) определяется в зависимости от рецептуры, субстрата и упаковки.для каждого конкретного проекта.
Производство отбеливающих полосок для зубов, обеспечивающих стабильную эффективность, сводится к контролю каждого этапа этого процесса — составления рецептуры, нанесения покрытия и загрузки геля, кондиционирования, вырубки, индивидуальной герметизации и упаковки — в соответствии с заданными спецификациями, и к возможности подтвердить этот контроль с помощью протоколов партий, данных о стабильности и прослеживаемости, а не на основе одного качественного образца. Покупатели, которые проводят аудит всего процесса, а не только по фотографии готового продукта, имеют больше возможностей избежать несоответствий от партии к партии, которые являются причиной большинства жалоб на качество продукции под собственной торговой маркой.
Часто задаваемые вопросы
Из каких материалов изготавливаются отбеливающие полоски?
В состав входят отбеливающее вещество (например, перекись водорода, перекись карбамида, ПАП или хлорит натрия), гелевая матрица (полимеры, загустители, стабилизаторы, ароматизаторы и десенсибилизирующие агенты, в зависимости от необходимости), гибкая полимерная пленочная подложка и — для некоторых форматов — разделительная пленка. Для каждой категории материалов необходимы свои спецификации и документация по совместимости для конкретной формулы.
Как контролируется загрузка геля в процессе нанесения покрытия?
Контролируемые параметры нанесения покрытия (скорость полотна, зазор между пленками, вязкость и температура геля, ширина покрытия) в сочетании с отбором проб массы в процессе производства и проверкой загрузки готовой полоски. Загрузка геля и концентрация активного вещества должны оцениваться одновременно, поскольку один и тот же заявленный процент может обеспечить разную общую дозу активного вещества в зависимости от загрузки.
Требует ли каждая отбеливающая полоска сушки?
Нет — это зависит от технологии производства полосок. Гелевые полоски могут нуждаться в сохранении влаги и липкости, в то время как сухие, пленкообразующие или растворяющиеся форматы могут потребовать специального этапа сушки, кондиционирования или отверждения. Правильный процесс должен быть подтвержден для конкретной готовой формулы, а не предполагаться как универсальный этап нагрева.
Как верхняя и нижняя полосы нарезаются до одинаковых размеров?
Вырубка осуществляется с контролируемым давлением резки, совмещением полотна и контролем размеров через заданные интервалы выборки, а отслеживание инструмента ведется по идентификационному номеру, количеству использований и записям о техническом обслуживании.
Почему отбеливающие полоски упакованы в индивидуальные защитные пакеты?
Индивидуальные барьерные пакеты защищают активный ингредиент от воздействия влаги и кислорода, которые в противном случае привели бы к его деградации до использования, а структура упаковки должна выбираться в зависимости от требований к стабильности конкретной формулы.
Как проверяется целостность запайки пакета?
Осуществляется посредством визуального осмотра герметичности, испытаний на прочность на отслаивание, испытаний на герметичность и — при наличии подтверждения — испытаний на разрыв/давление или капиллярной дефектоскопии, а также осмотра герметичности после имитации транспортировки.
Какие тесты на стабильность необходимы для отбеливающих полосок?
Тестирование конечной формулы, пленки, разделительной подложки, пакета, параметров запайки и картонной коробки в совокупности — с учетом активной концентрации, pH, вязкости, адгезии, целостности запайки и микробиологического качества — с использованием данных в реальном времени и ускоренного протокола, соответствующего конкретной формуле и упаковке, а не одному универсальному фиксированному условию.
Стерильны ли отбеливающие полоски для зубов?
В целом, нет, за исключением случаев, когда производственный процесс и готовый продукт были специально подтверждены как стерильные. Стандартные отбеливающие полоски индивидуально запечатаны в контролируемых гигиенических условиях и соответствуют утвержденным микробиологическим спецификациям, что отличается от утверждения о "стерильности".
Какие документы по контролю качества должен запросить покупатель-производитель оригинального оборудования?
Утвержденная спецификация продукта и эталонный образец, сертификат анализа на уровне партии, отчет о проверке готовой продукции, данные о стабильности готовой упакованной продукции, результаты микробиологических испытаний, записи об отслеживаемости партии, политика в отношении сохраненных образцов, а также документированный процесс управления изменениями и расследования жалоб.

Инструкция по применению и дозированию отбеливающего карандаша: что следует проверить покупателям перед началом массового производства.
Стабильность формулы отбеливающего карандаша: что следует проверить покупателям перед началом массового производства.

Как выбрать производителя средств для отбеливания зубов под собственной торговой маркой

Отбеливающие полоски для зубов, гелевые ручки и светодиодные отбеливающие комплекты: руководство по планированию продуктовой линейки для брендов, выпускающих продукцию под собственной торговой маркой.

OEM против ODM в сфере отбеливания зубов: модель принятия решений для владельцев брендов.

Сколько стоит отбеливание зубов под собственной торговой маркой? Минимальный объем заказа и сроки выполнения.

Отбеливающий порошок для зубов со вкусом мяты на заказ
Отбеливающий порошок для зубов с мятным вкусом разработан для частных торговых марок, оптовых продавцов, салонов красоты, клиник и продавцов электронной коммерции, которым нужны порошковые средства по уходу за полостью рта с гибкими возможностями OEM/ODM-настройки. Double White поддерживает разработку индивидуальных формул, мятных или других вкусов, упаковку под собственной торговой маркой, печать логотипа, разработку образцов и серийное производство для различных рынков средств по уходу за полостью рта.
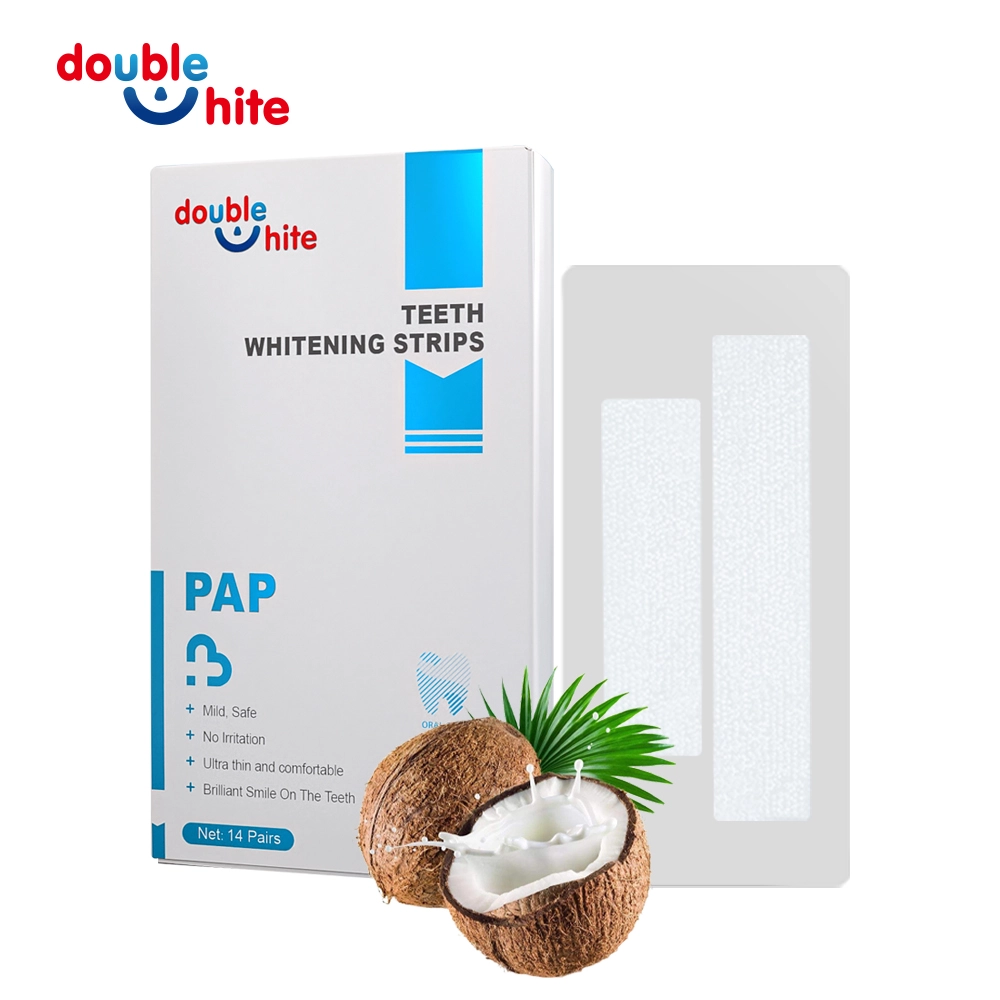
Индивидуальные гелевые полоски для отбеливания зубов PAP
Гелевые полоски для отбеливания зубов PAP, изготовленные по индивидуальному заказу, предназначены для частных торговых марок, оптовых продавцов, салонов красоты, клиник и продавцов электронной коммерции, которые ищут отбеливающие полоски на основе PAP с гибкими возможностями OEM/ODM-настройки. Double White поддерживает индивидуальное позиционирование формулы, выбор вкусов, упаковку под собственной торговой маркой, печать логотипа, разработку образцов и серийное производство для различных рынков средств по уходу за полостью рта.
Индивидуальная гелевая ручка для отбеливания зубов HP02
Наш отбеливающий гель для зубов разработан с прочным поворотным механизмом и мягким наконечником-щеточкой для легкого и нежного нанесения на каждый зуб и его щели, обеспечивая тщательное отбеливание. Его можно легко хранить в сухом прохладном месте, защищенном от прямых солнечных лучей.
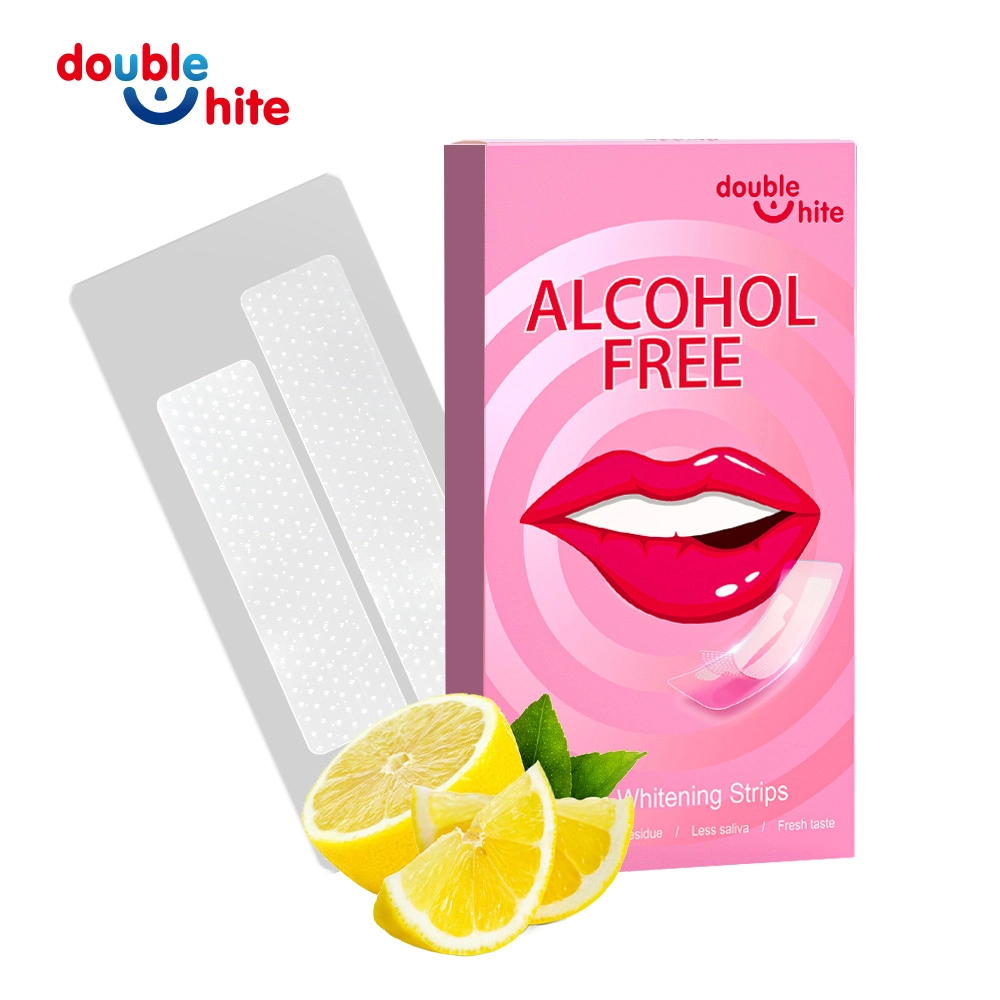
Отбеливающие полоски для зубов на основе перекиси водорода без спирта HPNA-01
Отбеливающие полоски для зубов HPNA-01 без спирта — это отбеливающие полоски на основе перекиси водорода, разработанные для брендов, оптовых продавцов, салонов красоты, клиник и продавцов электронной коммерции, которые ищут щадящие отбеливающие продукты с возможностью индивидуальной настройки под собственной торговой маркой. Double White поддерживает индивидуальный вкус, упаковку, логотип, корректировку формулы, низкий минимальный объем заказа и массовое производство для глобальных компаний, занимающихся уходом за полостью рта.
Отправьте нам свой запрос
Свяжитесь с нами, заполнив форму ниже или используя предоставленную контактную информацию.
Наша преданная своему делу команда стремится предоставлять быстрые и персонализированные ответы на все ваши запросы.
Пожалуйста, заполните поля выше, указав свое полное имя, адрес электронной почты и комментарий.


Авторские права © 2026 Double White Все права защищены. Дизайн: gooeyun
Ватсап: +8615920313473
cdoublewhite
Даблуайт
doublewhitecn
cdoublewhite
cdoublewhite
Double White